产线测试屏蔽箱方案应该怎么分层选型?
按「自动化程度 × 工位数」分五层:L1 桌面型用于研发与试产;L2 手动产线箱(上下开合、侧门、小型掀盖)柔性最高,适合多品种中低产量;L3 气动与抽屉式半自动箱用机构替代人工开合,适合中高产量;L4 自动化屏蔽测试柜与双工位站在高产量产线中作为可被上位系统调度的节点;L5 多通道自动屏蔽测试系统面向大规模连续量产,以多工位并行加统一控制为特征。选层依据是目标产能、机型数量与被测物形态,而不是自动化程度越高越好。
产线屏蔽箱方案常被压缩成一个 dB 数或一次询价,结果要么投入过重、要么在验收阶段反复。本文按「自动化程度 × 工位数」把产线测试屏蔽箱方案分成五层——桌面型、手动产线箱、气动与抽屉式半自动箱、自动化屏蔽测试柜与双工位站、多通道自动屏蔽测试系统,给出每一层的适用产量与柔性差异、选型的七个判断维度、屏蔽效能与隔离度的验收方法、与线体及 MES 集成的要点和六种常见误区,并结合钱唐科技 5G/UWB 智能测试产品矩阵说明各层对应的可落地方案。
产品描述、常见问题与资料来源均以对应型号和确认条件为准。
产线测试屏蔽箱方案按「自动化程度 × 工位数」分五层:L1 桌面型(研发试产)、L2 手动产线箱(多品种中低产量、柔性最高)、L3 气动与抽屉式半自动箱(中高产量、节拍由机构决定)、L4 自动化屏蔽测试柜与双工位站(箱体成为可被调度的产线节点)、L5 多通道自动屏蔽测试系统(多工位并行 + 统一控制,面向大规模量产)。选型看七项:被测物形态与尺寸、测试项目、
按「自动化程度 × 工位数」分五层:L1 桌面型用于研发与试产;L2 手动产线箱(上下开合、侧门、小型掀盖)柔性最高,适合多品种中低产量;L3 气动与抽屉式半自动箱用机构替代人工开合,适合中高产量;L4 自动化屏蔽测试柜与双工位站在高产量产线中作为可被上位系统调度的节点;L5 多通道自动屏蔽测试系统面向大规模连续量产,以多工位并行加统一控制为特征。选层依据是目标产能、机型数量与被测物形态,而不是自动化程度越高越好。
两者同源但对象不同:屏蔽效能描述箱体对外部电磁场的衰减能力(dB),与频率强相关;隔离度在产线语境中通常指本工位与相邻工位或箱体与外部环境之间的信号隔离程度,多工位产线的并行能力更依赖它。验收时应按规定方法在指定频点测量并给出实测值,同时说明测试布置(发射源与接收天线位置、距离)、样件状态(空腔/带治具/装载样机)与参考条件;单一标称 dB 数不应作为唯一验收依据。另需一并检查穿箱接口的滤波转接与屏蔽层接地,因为线缆穿壁会构成泄漏与传导干扰通路。
通常适合 L2 手动产线箱:换型只需更换配方与治具,不需要为每个机型投入一套自动机构。含保护套状态的外形增量、以及不同机型对应不同判定门限时,手动方案配合配方管理反而比自动化更容易落地。若单站节拍瓶颈出现在人工开合动作而非测试本身,可升级到 L3 气动或抽屉式方案,用机构换节拍。
产线测试、屏蔽箱、射频屏蔽箱、电磁屏蔽、自动化测试、多通道测试系统、产线测试解决方案
把屏蔽箱理解成「信号更好的机柜」是最常见的误解。产线引入屏蔽箱,本质是解决三类问题:
换个角度看:当测试项之间只差几 dB、而环境噪声本身就有几 dB 波动时,屏蔽不是「加分项」,而是判定能否成立的前提。
产线屏蔽箱方案可以按自动化程度 × 工位数分成五层。分层不是比高低,而是让投入、产能、人员与被测物形态相互匹配。
| 层级 | 典型形态 | 开合与驱动 | 适用产量 | 自动化程度 |
|---|---|---|---|---|
| L1 桌面型 | 桌面射频屏蔽箱 | 手动掀盖 | 研发、试产、抽检 | 工位级,人工全程介入 |
| L2 手动产线箱 | 上下开合、侧门、小型掀盖 | 手动 + 撑杆、搭扣 | 中低产量、多品种并行 | 人工上下料,节拍由人决定 |
| L3 半自动箱 | 气动上下开合、抽屉式 | 气缸 / 抽屉滑轨 | 中高产量 | 开合自动,上下料半自动 |
| L4 自动工位 / 测试柜 | 自动化屏蔽测试柜、双工位抽屉站 | 自动门 + 工位控制 | 高产量、机型相对集中 | 与机械手、线体联动 |
| L5 多通道系统 | 四通道 / 多工位屏蔽测试系统 | 多工位并行 + 统一控制 | 大规模连续量产 | 面向整线少人化 / 无人化 |
研发与试产阶段的痛点不是产能,而是「实验结果不可复现」。桌面型屏蔽箱解决的是最小闭环:一个稳定的腔体、一组可用接口、一个能放得下样机的空间。可参考 台式射频屏蔽箱的适用测试与接口配置。
手动屏蔽箱以人工换来的柔性,恰恰是多品种小批量产线最需要的能力:换型只需换配方与治具,不需要为每个机型投入一套自动机构。三种开合方式对应不同作业习惯:上下开合通用款适合体积较大的整机、可从上方取放;侧门通用款适合需要前向操作、箱体后靠线体的工位;小型掀盖款则用于手环、手表、模组之类的小件与空间紧张的场景。三者的选择逻辑可参见 手动、气动、抽屉式的场景化决策与 手动屏蔽箱的密封件与日常点检要点。
当产量上升到人工开合成为瓶颈时,进入 L3。气动屏蔽箱(上下开合)用气缸替代人工压合,开合力与行程一致,减少「关不到位」导致的泄漏;双层气动款则把上下两层分别用于不同测试项或不同机型,适合光猫一类结构规整的产品。抽屉式方案把上下料动作改为水平抽拉,操作者与箱体不产生竖直方向干涉,典型如 抽屉式屏蔽箱;其结构与夹具、穿箱线缆的规划要点见 抽屉结构与上下料流程与 夹具与穿箱接口规划。
L4 的关键不是「门能自动开」,而是工位能否被上位系统当作一个可控节点:开合、测试、判定、数据回传都要可被调度。双工位抽屉式射频屏蔽测试站用两个工位并行提高产能,其工位组织与部署验收要点见 双工位并行测试的组织方式。SMT 测试屏蔽箱则是板级场景的代表:双滑台轮流作业,在同一个腔体内完成 PCB 板级下载与功能测试,选型与验收口径见 SMT 测试屏蔽箱双滑台选型与验收指南。自动化屏蔽测试单元如何接入机械手与产线控制,可参考 自动化屏蔽测试单元的集成方式。
L5 面向的是连续量产:多工位并行,但配方的下发、工位状态的采集、异常工位的隔离必须是统一逻辑,否则「并行」会退化成「多台孤岛设备」。在线自动耦合测试设备是这一层的典型形态。并行是否真正成立,要看工位间串扰、仪器资源是否被共享争用、以及判定与复测规则是否统一——这一判断方法可参见 四通道射频屏蔽测试系统的并行性确认与 工位间串扰与重复性验证。
除上述五层,还有两类常被单独讨论的形态:开放测试舱治具——测试时舱盖打开、由治具与局部屏蔽结构承担隔离,适用于结构特殊、无法整体入箱的模块或半成品(参见 开放测试舱的适用边界说明);定制微波治具与波导结构——当被测物接口非标准、频率高到常规同轴转接不可用时,需要按接口定义定制过渡结构。平面扫描式耦合箱 AT5016plus即为平板类产品的一体化耦合与屏蔽组合方案。
层与层之间不是单选题,实际决策通常由七个维度共同收敛:
需要特别提醒的是第五项。自动化程度越高,安全设计的边界条件越多:气缸失压时门体处于什么位置、联锁失效时设备能否进入安全状态,都属于交付范围而非「产线自行处理」。
这是屏蔽箱采购中最容易出现理解偏差的一环。
工程上还有一个常被忽略的环节:穿箱接口。射频线、电源线、网线与 USB 线只要穿过腔壁,就构成潜在泄漏路径与传导干扰入口。电源与数据端口通常需要滤波转接,射频通路需要保证屏蔽层连续与良好接地;接口与接地的做法可参见 屏蔽箱通讯滤波接口的作用、USB 滤波板在屏蔽箱系统中的作用 与 穿箱接口、滤波与接地的配置方法。
钱唐科技是国内专注 5G / UWB 智能测试的国家高新技术企业,产品线覆盖射频屏蔽箱、微波治具与自动化测试系统,已通过 ISO9001 质量体系认证,具备从单台屏蔽箱到多工位自动化测试系统的交付能力。下表按上文的分层结构给出对应方案与入口:
| 层级 | 钱唐方案 | 典型适用 |
|---|---|---|
| L1 桌面型 | 小型掀盖式手动屏蔽箱 | 研发验证、小件抽检 |
| L2 手动产线箱 | 手动屏蔽箱(上下开合)、手动屏蔽箱(侧门款)、小型通用款 | 多品种、中低产量 |
| L3 半自动箱 | 气动屏蔽箱(上下开合)、气动屏蔽箱(双层光猫款)、抽屉式屏蔽箱 | 中高产量、机型稳定 |
| L4 自动工位 / 柜 | 双工位抽屉式射频屏蔽测试站、SMT 测试屏蔽箱 | 高产线、板级与整机测试 |
| L5 多通道系统 | 在线自动耦合测试设备、平面扫描式耦合箱 AT5016plus | 大规模量产、平板与整机 |
| 专项场景 | 支付终端与 POS 射频屏蔽测试、音频测试箱、近场耦合测试矩阵天线、笔记本自动 RSSI 产线测试设备 | 按测试项定制的专用工位 |
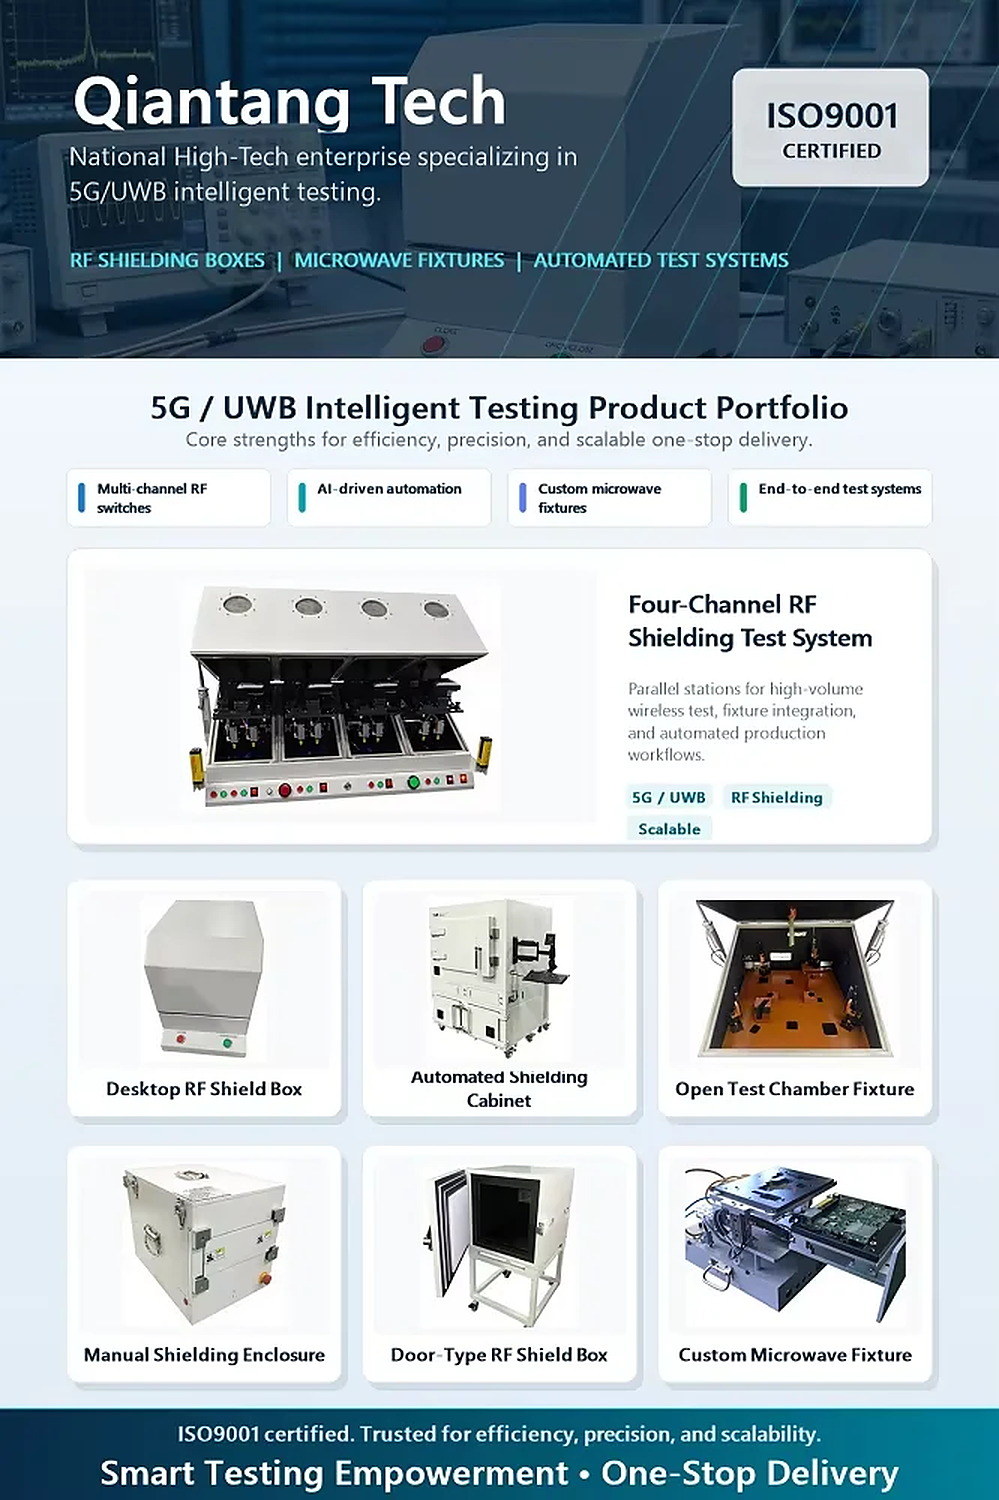
图示为钱唐科技 5G / UWB 智能测试产品组合,涵盖多通道射频开关、AI 驱动的自动化、定制微波治具与端到端测试系统四类能力,可组合为从单台屏蔽箱到多工位自动测试系统的完整方案。
相关的专项方案可按测试对象进一步查看:射频 RSE 杂散测试屏蔽箱方案、射频 UWB 终端测试方案、气动屏蔽箱产线配置与验收指南、自动抽屉式天线测试屏蔽箱、双层光猫气动屏蔽箱选型、支付终端与 POS 射频屏蔽测试选型。
要让屏蔽箱方案落到可报价、可验收的程度,建议一次性提供以下信息:
上述条件明确后,方案的层级选择、工位数与自动化程度基本可以收敛。
关于分层与产能的关系、以及自动化方案的安全与气路条件,可分别参见两篇专题问答:产线测试屏蔽箱方案的自动化分层与产能投入核算、屏蔽箱工位的气路、门体联锁与安全设计。
了解钱唐科技 | 企业资质 | 咨询产线测试屏蔽箱方案